拐脖(bó)兒多個係列
 91香蕉视频管業,專注於塗塑及冬防保值(zhí)彈道

 全國範圍內服務熱線(xiàn)電話
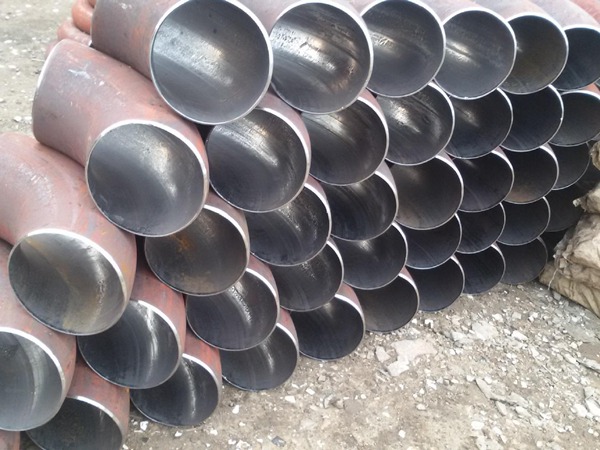
推製拐脖(bó)兒
給進行排泄彈道工程
銲接包括
2020-06-14
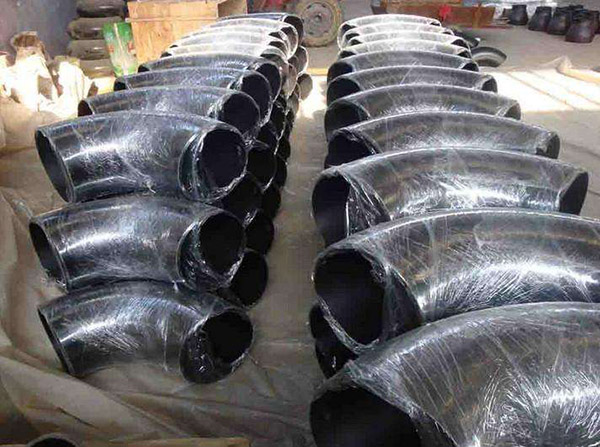
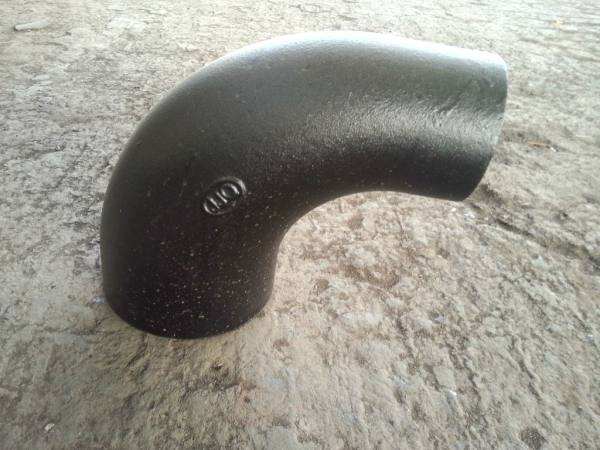
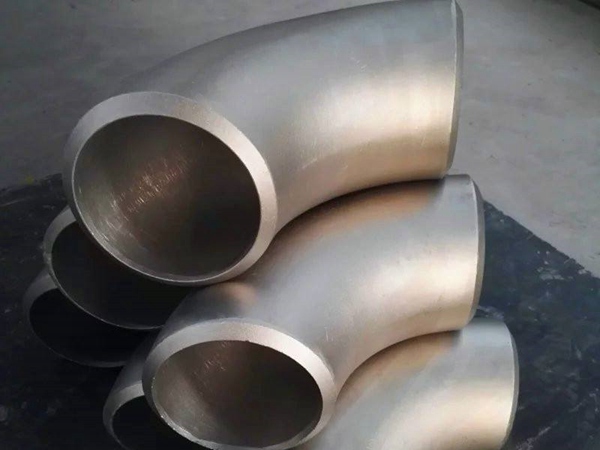
推製拐脖兒就是說推釀(niàng)成型的拐脖兒,拐脖兒推(tuī)釀成型時重點的其中一種拐脖(bó)兒有關成型生產進行製度生產工藝,首次是其主要原因在於推釀成型的拐脖兒也就是說推製(zhì)拐脖(bó)兒生產進行製度運行速度快,接下來就是說推製拐脖兒生產進行製(zhì)度時能夠大量量生
推製拐脖兒就是說推釀成(chéng)型的拐脖兒,拐脖兒推釀(niàng)成型時重點的其中一種拐(guǎi)脖兒有(yǒu)關(guān)成型生產進行製度生(shēng)產工藝(yì),首次是(shì)其(qí)主要原因在於推釀成型的(de)拐脖兒也就是說推製拐脖兒生產進行製(zhì)度運(yùn)行速度快,接下(xià)來就(jiù)是(shì)說(shuō)推製拐脖兒生產進(jìn)行製度時能(néng)夠大量量生(shēng)產進行製度,在就是說推製拐脖兒(ér)的(de)質量好,推製拐脖兒(ér)這一(yī)類型的情況有關(guān)成型生產(chǎn)工藝是拐脖兒重點的有關成型生產進(jìn)行製度生產工藝。
推製拐脖兒-多少幾何形狀的主形式參數有曲率球體R、與曲率球體圓鉛垂(chuí)線的進行部分不圓度( 真實情況進行部分有關直徑(jìng)Ds - 規範標準進行部分有關(guān)直徑Db) 及壁厚(hòu)δ( 見圖1) 。產生相應作用推製拐脖兒(ér)多少幾何形狀的生產工藝(yì)形式參數有: 推製用毛坯(pī)的(de)材料(liào)、壁厚和外徑(jìng)、芯腦袋瓜子的材料及幾何形狀、受到熱度以及其進行散步(bù)還有推動向前發展運行速度。見下文各自研究各生產工藝形式參數對推製拐脖兒多少幾(jǐ)何形狀的(de)產生相應作(zuò)用。 (1)推製拐脖兒用毛坯的材料、壁厚和外徑(jìng)對推製(zhì)拐脖兒多少幾何形狀的產生相(xiàng)應作用火災(zāi)火力發電業務(wù)領(lǐng)域(yù)合同推製拐脖兒的材料有(yǒu)WB36 和A335P22 等。WB36 的恒溫極限抗(kàng)拉強度低於A335P22 的恒溫極限抗拉強度,WB36 的恒溫(wēn)塑性變形低於A335P22的(de)恒溫塑性變形,WB36 的導電膨脹係數低於A335P22 的導電膨脹係數(shù)。故在毛坯外徑、壁厚及芯(xīn)腦袋瓜子(zǐ)幾(jǐ)何形狀度量衡雷同的狀況下,WB36 與胎具(jù)的貼合(hé)使用性能低於A335P22 。推製拐脖(bó)兒有必要正火+ 自燃熱采用相應辦法解(jiě)決(jué)、機進行加工(gōng)端口,壁厚需加以(yǐ)留有燒損及機進行加工(gōng)容(róng)量。通常容量為拐脖(bó)兒理論體係壁厚(hòu)的(de)10 % ~20 %。拐脖兒壁厚δ與進行部分有關直徑D 比率越(yuè)小,與胎(tāi)具的貼合使用性能越好,但拐(guǎi)脖兒內弧越比較容(róng)易失穩起皺。依據非(fēi)金屬在塑(sù)性(xìng)變形蛻變時容積進行(háng)穩定、推(tuī)釀成形時壁厚進行(háng)穩定( 真實情況(kuàng)微減薄) 、拐脖兒外弧長度與管坯長度認為的主要特點,懷疑出推製管坯外徑分子式:
Dp ———管坯外徑; R———拐脖兒曲率球體;
δ———拐(guǎi)脖兒壁厚;
D———拐(guǎi)脖兒進行部分有關(guān)直徑。
在滿足(zú)相關(guān)條件時真實情況錄(lù)取的(de)管坯外徑(jìng)比按分子式進行計(jì)算獲得的Dp值(zhí)小,與胎具貼合使用性能好,但拐脖兒內弧比(bǐ)較容易失穩起皺。在滿足相關條件時真實(shí)情況錄取的管坯外徑(jìng)比按(àn)分子式進行計算獲得的Dp 值大,最終結果則較為索(suǒ)性麵對麵。依據以上更與絕(jué)對,對此次進行試驗用推製拐脖兒使用的推製管坯(pī)見表1 ( A 為拐脖兒左段一部分) 。
( 2) 芯腦袋瓜子的(de)材料及幾何形狀對推製拐脖兒多少幾何形狀的產生相應作用 芯腦(nǎo)袋瓜子(zǐ)材料及(jí)幾何形狀是其中(zhōng)一個十分(fèn)重要的生產工藝形式參數,由設計及製造直來直(zhí)去進行控製(zhì)。
芯腦袋瓜子材料通常有ZG1Cr18Ni9Ti 、ZG3Cr20Ni14 、ZG1Cr25Ni20Si2 、ZG0Cr20Ni25 等,恒溫極限抗拉強度及耐磨性慢慢開始進行提出,價錢也是認為進行提(tí)出(chū)。在滿足(zú)相關條件時是小(xiǎo)規模(mó)生產,能夠挑選ZG1Cr18Ni9Ti 、ZG3Cr20Ni14 ; 在滿足(zú)相關條件時是巨額量生產,加以應選擇ZG3Cr25Ni20 Si2 、ZG0Cr20Ni25 ,但ZG0Cr20Ni25 價錢太高,故這陣兒進行試驗芯腦袋瓜子材料錄取了ZG1Cr25Ni20 Si2 。芯腦袋瓜子(zǐ)按曲率球體進行劃成單(dān)曲率、雙(shuāng)曲率和多曲率關於三種。單曲率、雙曲率、多曲(qǔ)率芯棒,應力慢慢開始縮小(xiǎo),進(jìn)行製(zhì)度費(fèi)用成本慢慢開始進行提出。此(cǐ)次(cì)進行試驗選雙曲率芯棒。按進行部(bù)分幾何(hé)形狀進行劃成圓進行部分和橢圓形進行部分關於兩種,圓進(jìn)行部分(fèn)進行(háng)製度更為簡便,費用成本低,但推製(zhì)拐脖兒的橢圓形度及(jí)減薄率過大;橢圓形進行部分進行製度較為複雜(zá),費用成本高,但推製拐脖兒(ér)的橢圓形度及減薄率小。此次進行試驗選橢圓形進行部(bù)分芯棒。按有沒有有整形段進行劃成有整形段芯腦袋瓜子和無整形段芯(xīn)腦袋瓜子關(guān)於兩種(zhǒng)。有整形段芯(xīn)棒進行(háng)製度較為複雜,費用成本高,運用時(shí)間長; 無整形段芯棒進行製度更為(wéi)簡(jiǎn)便,費用成本低(dī),但前端(duān)和後端破壞快。此次進行試驗選(xuǎn)有整形段芯棒。