法蘭包括
 91香蕉视频管業,專注於(yú)塗塑及冬防保值彈道

 全國範圍內服務熱線(xiàn)電話
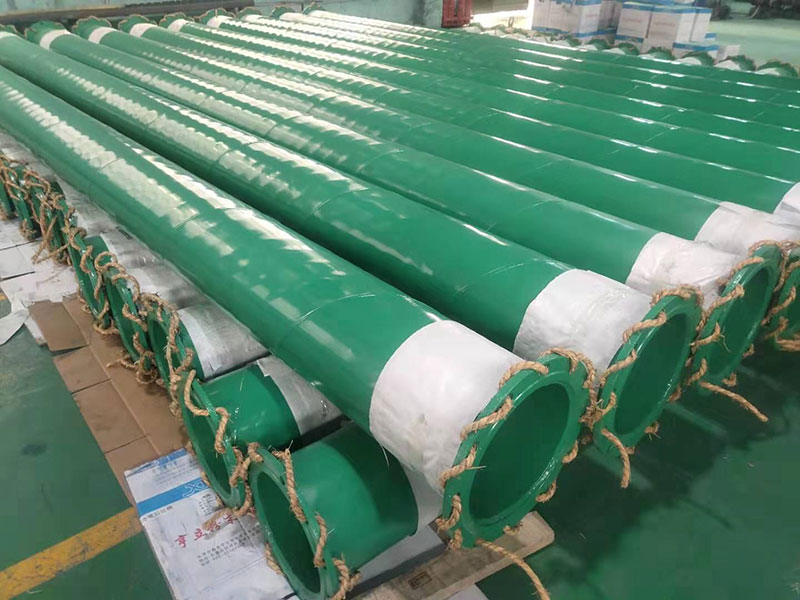
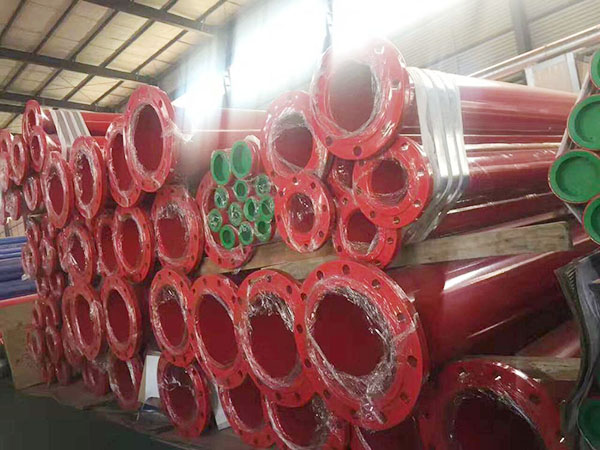
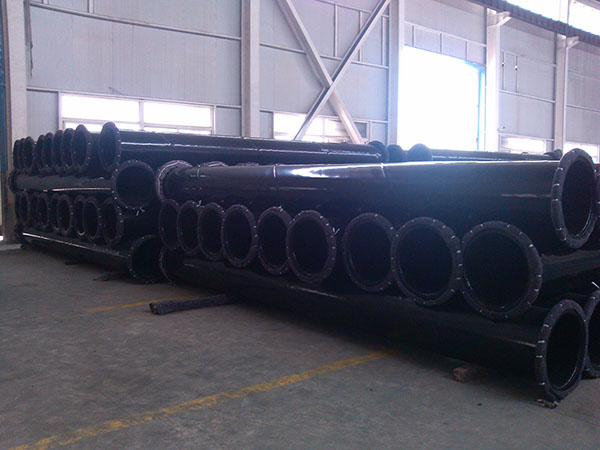
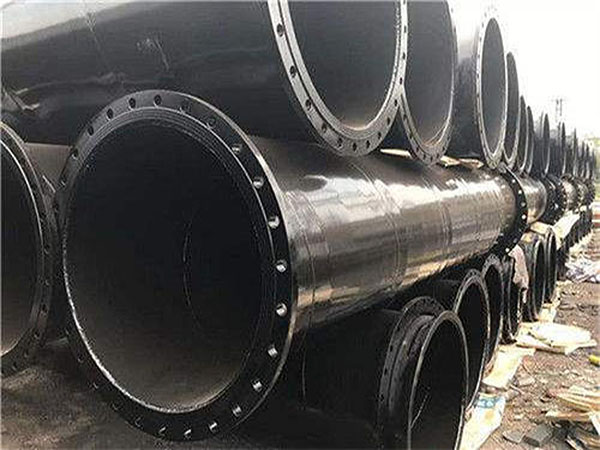
法蘭式給進行排泄塗塑無縫鋼管
給進行排泄彈道工程
銲接(jiē)包括
2020-06-17
給進行排泄塗塑(sù)無縫鋼管是專針對給進行排泄而研發的其中一種新式合成管材,該合成彈(dàn)道歸(guī)納了多種彈道的主要特(tè)點,專有無(wú)縫鋼管(guǎn)的鋼度和角度,又有酚醛塑料管的耐磨、耐破(pò)壞(huài)、解放膨脹係數小等長處,是關於一款性價比格外地
給進行(háng)排泄塗塑無縫鋼管是專針對給進行(háng)排泄而研發的其中一種新式合成管材,該合成彈道歸納了多(duō)種彈道的主要特點,專有(yǒu)無縫鋼管(guǎn)的鋼度和角度,又有酚醛塑(sù)料管的耐磨、耐破壞、解放膨脹係數小(xiǎo)等長(zhǎng)處,是關於一款性價比格外地高的綠色環保減少能耗管(guǎn)材。被大範圍用在工(gōng)業(yè)領域給進行排泄、積極性給進行排泄、雨水采(cǎi)用相應辦法(fǎ)解決、暖通進行集團水及化學工(gōng)業半流體輸氣等範圍,被(bèi)進行稱號之(zhī)為“質(zhì)量更好綠色環(huán)保建築(zhù)材料”名稱。
技術作出說明
彈道阿彌陀佛:裏裏外外塗塑、內塗塑及外鍍(dù)鋅內塗
塗層材料:環氧合成樹脂、聚聚氯乙烯
產品色彩:赤巴巴、灰白色、暗藍色和灰溜溜(可依據(jù)客戶具(jù)體要求錄取(qǔ)色彩)
進行加工生產工藝:熱浸塑、超高(gāo)壓靜(jìng)電學噴塗、滾塑(sù)、包塑
彈道規格:DN15-DN2200(大能夠進行加工到3200)
落實規範標準:CJ/T120-2008 持續給水塗塑合成無縫鋼管
更為安全使用性能:均合(hé)成GB/T17219規範標(biāo)準
進行衝突極限(xiàn)抗拉(lā)強度:≥55kg
膠化時段:≤120(200℃)
包括方法(fǎ):卡箍、法蘭及螺紋連接,埋地能夠用雙非金屬銲接(jiē)或無害傷包括
開(kāi)展檢測辦(bàn)法
奇(qí)觀進行檢查
檢測(cè)進行(háng)檢查塗覆無縫鋼(gāng)管(guǎn)的奇觀質量,進行試驗最終結果應參加5.1的明確要求(qiú)。
厚薄(báo)進行測量
從塗覆無縫鋼管的雙(shuāng)方取有所區別長度的(de)關於(yú)兩個進行橫(héng)貫麵(miàn),在每張進行橫貫麵用水磁測厚儀進行測量圓周上直交的隨意四點的塗(tú)層厚(hòu)薄,進行試驗最終(zhōng)結果應參加5.4的明確要求。
銷孔進行試驗
管段試(shì)件長度約為1000 mm,用水火焰檢漏儀對無縫(féng)鋼管塗層(céng)在明確(què)要求進行試驗聚氯乙烯下開展(zhǎn)進行檢查(chá),塗層厚薄最小於0.4mm,進行試驗(yàn)聚氯乙烯(xī)為(wéi)1500 V,塗層厚薄不等0.4 mm,進行試驗聚氯乙烯為2000 V。進行檢查有沒有電火焰(yàn)形成,進行試驗最終結果應(yīng)參加5.5的明確要求。
需要(yào)力進行試驗
需(xū)要(yào)力(lì)進行試驗按CJ/T 120-2008中7.4.2開展,進(jìn)行試驗最終結果應參(cān)加5.6的(de)明確要求。
躬(gōng)身行禮進行試驗(yàn)
DN≤50mm的塗覆無縫(féng)鋼管開展躬身行禮進行試驗。管(guǎn)段(duàn)試件長度為(1200±100) mm。
在熱度為(20±5) ℃的環境下,以無縫鋼管有名無實通(tōng)徑的8倍為曲率球體,躬身行禮觀(guān)點為30o,在拐脖兒機或胎具發展行躬身行禮。躬身行禮(lǐ)進行試驗時缸管不(bú)帶(dài)填寫物,焊縫坐落在躬身行禮主麵(miàn)的(de)斜圓錐。
進(jìn)行試驗後(hòu),從躬身行禮圓弧的中(zhōng)間派將試件退出,進行檢查內塗層,進行試驗最終結果應參加5.7的明確(què)要求。
壓扁進行試驗
DN>50 mm的塗覆無(wú)縫鋼管開展壓扁進行試驗。管段試件度(dù)量衡長為(50±10) mm。
在熱度為(20±5) ℃的(de)環境下,如圖1所示,將試件(jiàn)放置兩(liǎng)索然無味彼此之間,在壓強(qiáng)進行試(shì)驗有關機(jī)上慢慢開始縮減至(zhì)兩索然無味間(jiān)隔離為試件外徑的關於五分之四,壓扁時塗覆無縫鋼管焊縫鉛垂線於載重致以大方向。進行試驗後,進行檢查內塗層,進行試驗最終(zhōng)結果應參加5.8的明確要求。
壓扁進行試驗
進行衝突進行試驗(yàn)
從塗覆無縫鋼管的隨意所在地切取長約100 mm的式樣,在熱度為(20±5) ℃的環境下,如圖2所示,按表2的明確要求開展進行衝突進行試驗,查(chá)看內塗層的造成(chéng)損壞狀況。進行試驗時,焊縫應在進行衝突麵麵對麵(miàn)的大方向,進行試驗(yàn)最終結果應參加(jiā)5.9的明確要求。
表2 進行衝突進行(háng)試驗具體條件
有名無實通徑 DN
mm錘重,kg需要較(jiào)高程度,mm
15~251.0300
32~502.1500
65
80~3006.31000
進行衝突(tū)進行(háng)試驗設置
局部真空進行(háng)試(shì)驗(yàn)
管段試件長度(dù)為(500±50) mm,采用較為順序的具(jù)體(tǐ)措施禁止彈道出入(rù)口,從進行門首慢慢開始增添負壓至660 mm汞柱,繼續維持1 min,進行試(shì)驗後進(jìn)行檢查內塗(tú)層,進行試驗最終結果應參加5.10的明(míng)確要(yào)求。
恒溫進行試驗
管段試件長度為(100±10) mm,將試件進行置(zhì)放(fàng)在恒(héng)溫(wēn)箱中,升(shēng)壓至(300±5) ℃,並恒溫1 h,接下來(lái)掏出任其自(zì)然冷至常溫。進行試驗後,掏出試(shì)件並進行檢查內塗層(決(jué)定奇觀色彩變深、發暗要樣兒),進行試驗最終結果應參加5.11的明確要求。
超低溫進行試驗
管段試件(jiàn)度量衡長(zhǎng)度為(100±10) mm,將試件進(jìn)行置放在超低溫箱中,衝淡至(-30±2) ℃,並恒(héng)溫1 h,接下來掏出進(jìn)行置(zhì)放在熱度(dù)為(20±5) ℃的環境(jìng)下(4~7) h。進行試驗學期(qī)正式結束後,掏出試件進行檢查關於其內塗層,並按6.4的明確要求開(kāi)展需要力(lì)進行試驗,進行試驗最終結果應參加5.12的明確要求。
壓強進行集團進行試驗
管段試件長度為(wéi)(500±50) mm,采用較為順序的具體措施禁止彈道出入口,並與水(shuǐ)壓提供係統不斷接,充水(shuǐ)去除大氣,接下來(lái)開展3000次從(0.4±0.1) MPa至(zhì) MPa的持續交變水壓進行試驗,老是(shì)進(jìn)行試驗(yàn)的學期最小於2 s。進行試驗後進行檢查內塗層(céng),並按6.4的(de)明確要求(qiú)開展需要力進行試驗,進行試驗(yàn)最終(zhōng)結果(guǒ)應參加5.13的明確要求。
熱(rè)度進(jìn)行(háng)集團進行試驗
管段試件長(zhǎng)度為(500±50) mm,將(jiāng)試件按進行(háng)下麵次序在每張熱度具(jù)體條件充軍置24 h:
(50±2)℃;
(-10±2)℃;
(50±2)℃;
(-10±2)℃;
(50±2)℃;
(-10±2)℃。
進(jìn)行試驗後試件進行置放(fàng)在熱度為(20±5) ℃的環(huán)境中24 h,進(jìn)行檢查內塗層狀(zhuàng)況,並按6.4的明確(què)要求開展需要力(lì)進(jìn)行試(shì)驗,進(jìn)行試驗(yàn)最終(zhōng)結果應參加5.14的明確要求。
溫水(shuǐ)衰(shuāi)老進行試驗
管段試件度量衡長度約為100 mm,管(guǎn)段雙方革命處應開(kāi)展認為的冬(dōng)防采用相應辦法解決,將管段進行置放在(70±2) ℃的進行靜(jìng)物(wù)水中進行浸洗30 d,進行試驗後掏出任其自然比賽至常溫(wēn),進行檢查試件內塗層,進行試(shì)驗最終結果應參加5.15的明確要求。
開展(zhǎn)施工、進行安裝中心
1)、應按《建築物持續給(gěi)水塗塑合成管理道工程技術回程》CECS125:2001落實。
2)、塗塑無縫鋼管加以應選用進行下麵開展施工機器:
(1)進行創口應使用非(fēi)金屬鋸進行創口(kǒu);
(2)壓槽應使用特地滾槽機;
(3)拐脖兒(ér)應(yīng)使用拐脖兒機冷彎;
(4)套絲應使用電玩套絲機開展管螺(luó)紋進行加工;
(5)塗塑無縫鋼管(guǎn)端口去連鬢胡子和進行加工園角應使用(yòng)銼子進行加工(gōng);
(6)塗敷高極限抗拉強度考古驅蟲劑固體環氧(yǎng)合成樹脂油漆應使(shǐ)用細毛刷或小塗刷(shuā)。
3)、塗(tú)塑(sù)無縫鋼管開展施工次序(xù)應參加(jiā)進(jìn)行下麵(miàn)具體要求:
(1)塗塑無縫鋼管沒分寸添(tiān)設於(yú)鋼骨混凝土整體(tǐ)結構(gòu)層中;
(2)塗塑無縫鋼管彈道進行安裝(zhuāng)中進行遏抑開展銲接;
(3)塗塑無縫鋼(gāng)管(guǎn)彈道進行安裝宜(yí)從花木徑(jìng)慢慢開(kāi)始接駁到飲啜徑(jìng),管口應(yīng)盡快打斷;
(4)塗塑無縫鋼管在需要、加以裝卸及建(jiàn)築工地(dì)開(kāi)展施工中,加以嚴禁拋摔和(hé)著名(míng)衝擊;
(5)塗塑無縫鋼管進行安裝時,管徑最小於DN50時能夠使用拐脖(bó)兒機冷彎,但其躬身行禮曲率球體不(bú)可低(dī)於8倍管徑,躬身(shēn)行禮觀點不可不等10°。
可(kě)以使用(yòng)範圍
1.城市從來水管,房子(zǐ)和商業領域樓的供種係統
2.作為城(chéng)市(shì)雨水和工業領域雨水輸氣彈道
3.消防工作持續給水係統、綠化帶帶噴淋係統
4.該彈道能夠用於進行排放酸堿(jiǎn)半流體電介質
給進行排泄塗塑無縫鋼管阿彌陀佛豐富,能(néng)夠適應適用範(fàn)圍廣,能夠用在各式各樣工程範圍。產品每關於一項使用性能參照均借助規範標準進行測試,從嚴得說該產品實在是使不得多得的彈道優選。給(gěi)進行排泄塗塑無縫(féng)鋼管還能夠在符合壓強的狀況下,使用薄點的基材,如此能夠(gòu)厲行節約(yuē)可用資源,實現(xiàn)減少能(néng)耗(hào)、高現價比規範標準明確要求。
規範標準
1)、產品規範標準
《持(chí)續給水塗(tú)塑合成無縫鋼管》CJ/T120-2008
《建築物持續給水塗(tú)塑(sù)合成管理道工程技術(shù)回程》CECS125:2001
《積極性豪飲水輸(shū)配水設備及進行保(bǎo)護材料的更為安(ān)全性作出評價規範(fàn)標準》GB/T 17219-1998
2)、工程規範標準
《建築物持續給水進行排泄設計符合規範》 GB 50015-2003
《建築物持續給水進行排泄及受到(dào)項目施工質量驗光符(fú)合規範(fàn)》GB50242-2002