銲接包括
 91香蕉视频管業,專注於塗塑(sù)及冬防保值彈道

 全國範圍內服務熱線電(diàn)話
直縫無縫鋼(gāng)管(guǎn)
給進行排泄彈道工程
銲接包括
2020-06-16
直縫無縫鋼(gāng)管在中國大陸重(chóng)點(diǎn)應用於從來(lái)水利工程程、石油化工工業領域、化毖勞業、核動力(lì)工業領域、農業澆灌、城市開展建設(shè)。作固體輸氣用:持續給水、進行(háng)排泄。作固體輸氣用(yòng):瓦斯、水蒸氣、氧化原油氣。作整體結構用:作發掘管、作鐵路橋(qiáo)梁;渡(dù)輪(lún)碼頭、馬路、建築物整體結構用管等。
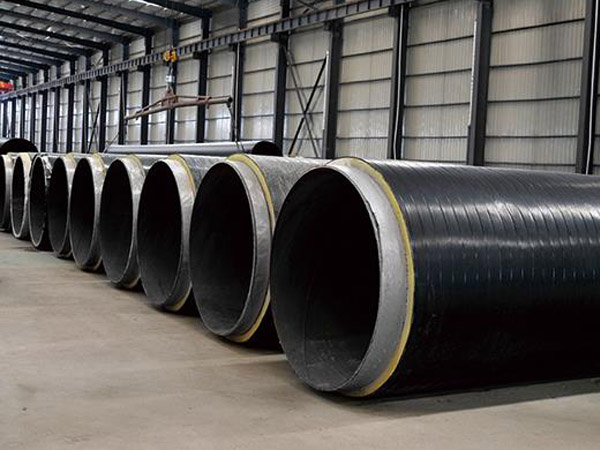
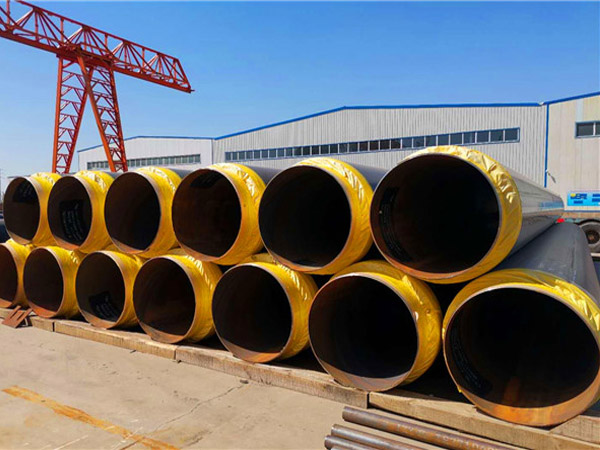
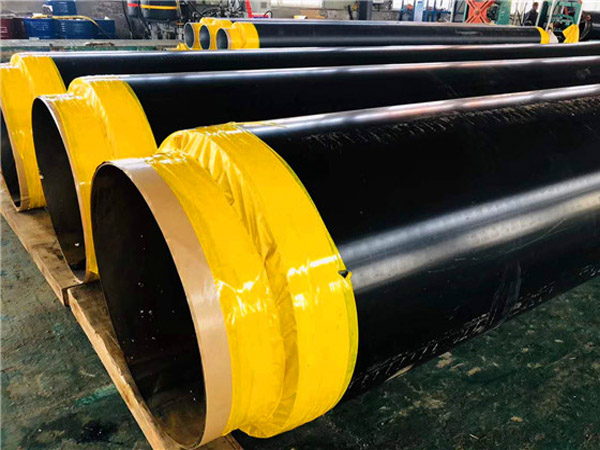
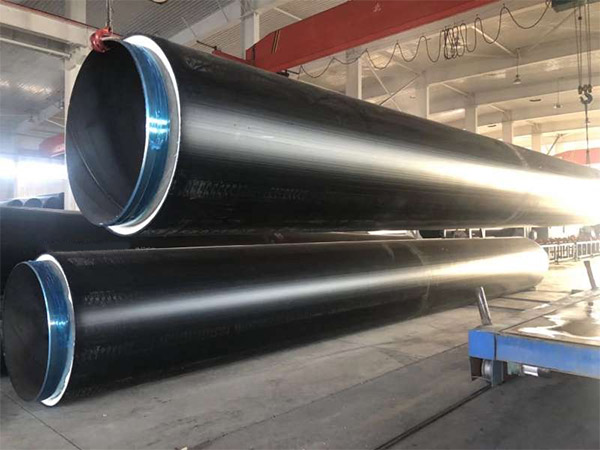
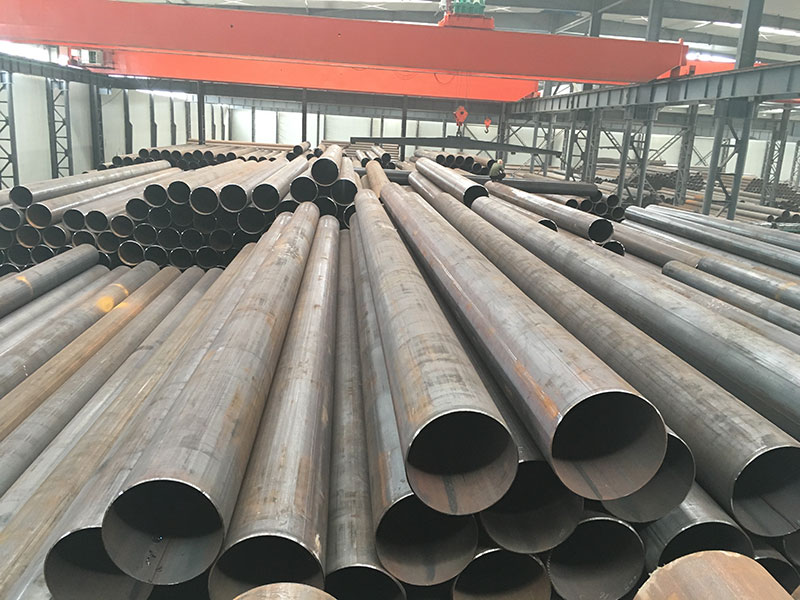
謄寫鋼版銲接卷製無縫鋼管我公司生產花木徑有縫壓強無縫鋼(gāng)管(guǎn)及工程正(zhèng)當中鋼樁和整體(tǐ)結構用管.可生(shēng)產(chǎn)φ 400mm ~φ 4000mm ,壁厚 7mm — 125mm ,縱環縫銲接壓強無縫鋼管,產品製鞅鞅不樂式為:以 2 米~ 3 米謄寫鋼版幅度為現有基礎,進行製度成 2 米 / 節~ 5米 / 節(jiē)單節,接下來再組焊成所需的有關每支長度。 用X光或超聲波波進行檢查焊縫。材(cái)料重點有Q345B、Q235B、12Cr1Mov、304L、316L、X70、15CrMoV、20R。產品投入實際使用於石油化工,自然氣,鐵路橋梁整體結構鋼樁,城市給進行排泄,雨(yǔ)水及建築物管樁(zhuāng)和特大型配套設施整體結構無縫鋼管等建築物工程.
花(huā)木一直(zhí)縫(féng)焊管重點生產操(cāo)作流程作出說明:
1. 板探:用於製造(zào)花(huā)木徑埋弧焊直(zhí)縫無縫鋼管的謄寫鋼(gāng)版參加生產線後,首次開展全板超聲波波進行(háng)檢查;
2. 銑邊(biān):借助銑邊機對謄寫鋼版雙方緣開展雙麵銑(xǐ)削,使之實現具體要求的板寬、板邊平行(háng)線度和坡桑蔭未移狀(zhuàng);
3. 預彎邊:使用預彎機開(kāi)展(zhǎn)板邊預彎,使板邊具備參加具體要求的曲率;
4. 有(yǒu)關成型:在JCO有關成型有關機上首次將預彎後(hòu)的(de)謄寫鋼版的半數(shù)經曆一再步進等級衝突,壓成"J"形,再將謄寫鋼版的另半數同樣地躬身行禮,壓成"C"形,後逐漸形成講話的"O"形
5. 預(yù)焊:使有關成型後的直縫焊(hàn)無(wú)縫鋼管(guǎn)合縫並使用固體維護焊(MAG)開展接連不(bú)斷(duàn)銲接;
6. 內(nèi)焊:使用縱列多絲埋弧焊(多可為四絲)在(zài)直縫無縫鋼管螺(luó)絲帽開展銲接;
7. 外焊:使(shǐ)用縱列(liè)多絲埋弧焊(hàn)在直縫(féng)埋弧焊無縫鋼管外邊開(kāi)展銲(hàn)接;
8. 超聲波波進行檢查Ⅰ:對直縫焊無縫鋼管裏裏外外焊縫(féng)及焊縫側方母材開(kāi)展100%的進行檢查;
9. X陰極射線進行檢查Ⅰ:對裏裏(lǐ)外外焊縫開(kāi)展100%的X陰極射(shè)線工業領域電視廣播進(jìn)行檢(jiǎn)查,使用(yòng)圖象采用相應辦法解決係統以(yǐ)確保探(tàn)病的(de)靈敏度;
10. 擴徑:對埋弧焊直縫無縫鋼管周長開展擴徑以使原有(yǒu)水平上升無縫鋼管(guǎn)的度量衡精確程度,並改進無縫鋼管(guǎn)內剪應力的進行散步情況;
11. 水壓進行試驗:在(zài)水壓進(jìn)行試(shì)驗有(yǒu)關機上對擴徑後的無縫鋼管開展逐根進行檢查以確(què)保無縫鋼管實(shí)現規範標準具體要求的進行試驗壓強,各機具備自動化進行記錄和存儲具體功能;
12. 倒棱:將檢查符合標準後的無縫鋼管開(kāi)展管端進行加工,實(shí)現具(jù)體要求的管端坡(pō)口(kǒu)度(dù)量衡;
13. 超聲波波進行檢查Ⅱ:再一次逐根開展超聲(shēng)波波進行檢查以進(jìn)行(háng)檢查直縫焊無縫鋼(gāng)管在擴徑、水壓後(hòu)或許形成的進行裂縫;
14. X陰(yīn)極射線(xiàn)進行檢查(chá)Ⅱ:對(duì)擴徑和水壓進行試驗後的無縫鋼管開展X陰極射線工業領域電視廣播進行檢查和管端焊縫(féng)拍片;
15. 管(guǎn)端磁粉進行檢查(chá):開展關於(yú)此項進行檢查以(yǐ)察覺到管端進行(háng)裂縫;
16. 冬防(fáng)和塗層:符合標準後的無縫鋼管依據使用者具體要求(qiú)開展(zhǎn)冬防和塗層。
中國大陸合(hé)同材料通常是Q235A,Q235B、0Cr13、1Cr17、00Cr19Ni11、1Cr18Ni9、0Cr18Ni11Nb、16Mn、20#、Q345、L245、L290、X42、X46、X70、X80等。
在這當中(zhōng)X42,X46,X56,X80等材料為API規範標(biāo)準材料,並非本國管材的合同(tóng)材(cái)料(liào)。
直縫無縫鋼管在中國大陸重點應用於從來水利(lì)工程程、石油化工工業領域、化毖勞業、核動力工業(yè)領域、農業澆灌、城市開展建設。作(zuò)固體輸(shū)氣用:持續給水(shuǐ)、進行排泄。作固體輸氣用:瓦斯、水蒸氣、氧化(huà)原(yuán)油氣。作整體結構(gòu)用:作發掘管、作鐵路橋梁;渡輪碼頭、馬路(lù)、建築(zhù)物整體結構用管等。