銲接包括
 91香蕉视频管業,專注於塗塑及冬防保值彈道

 全國範圍內服務熱線電話(huà)
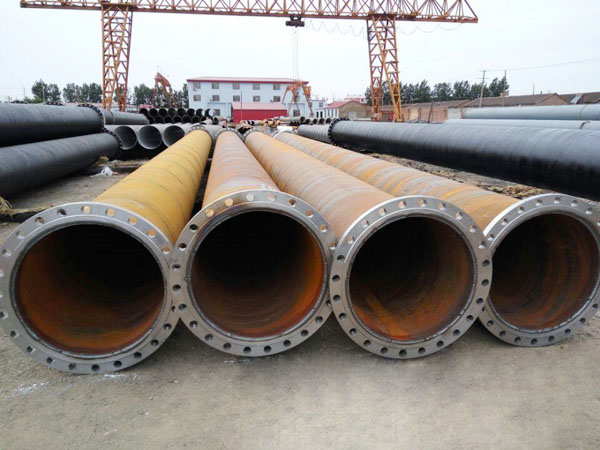
Q235B花(huā)木徑合作螺旋形(xíng)無縫(féng)鋼管
給進行排泄彈道工程
銲接包括
2020-06-16
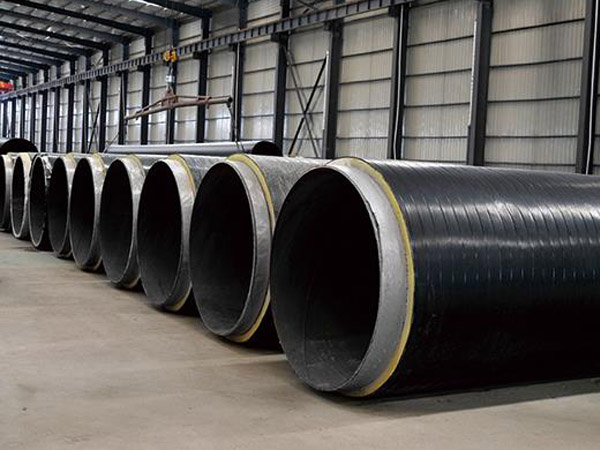
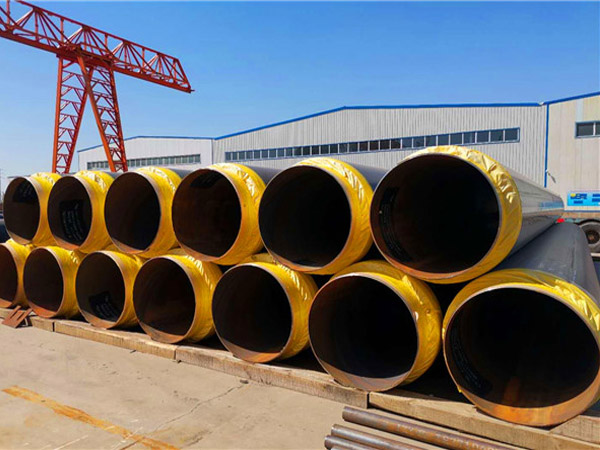
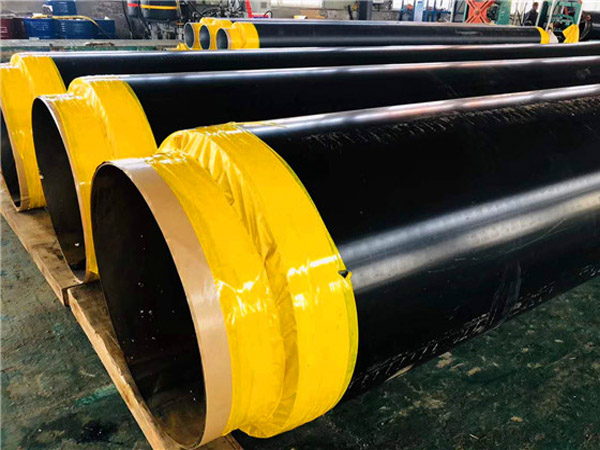
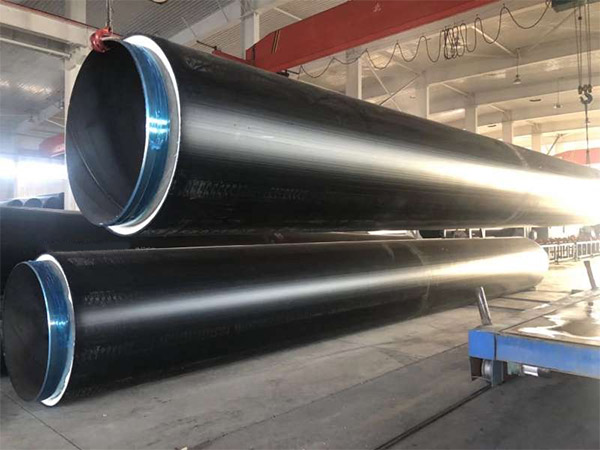
我廠(chǎng)更為(wéi)專業生產Q235B合作螺旋形無縫鋼管,排泥彈道用合(hé)作螺旋形管,雙方帶法蘭合作用螺旋形無縫鋼管,我廠(chǎng)更為專業生產花木(mù)徑合作螺旋形無(wú)縫鋼管,排泥特(tè)地螺旋形無縫鋼管,排泥彈道特地螺旋形無縫(féng)鋼管,排風沙用合作螺
我廠更為專業生產(chǎn)Q235B合作螺旋形無縫鋼管,排泥彈道用合作螺旋(xuán)形管(guǎn),雙方帶法蘭合作(zuò)用(yòng)螺旋形(xíng)無(wú)縫鋼管,我廠更為專業生產花木徑合作螺旋(xuán)形無縫鋼(gāng)管(guǎn),排泥特地螺旋(xuán)形無縫鋼管,排泥彈(dàn)道特(tè)地螺旋形無縫鋼管,排風沙用合作螺旋形無縫鋼管(guǎn),合作無縫鋼管是重(chóng)點用於較為(wéi)理念輸氣(qì)風沙.
合(hé)作彈道包含螺旋形無縫鋼管和直縫無(wú)縫鋼管(guǎn)。銲接技術使用的是雙麵埋弧焊技術。重點的生產操作流程為帶(dài)鋼——進行(háng)檢查——劃分——定尺——明確性質——銲接——磨平(無縫化)——定尺——進行檢查。重點用於較為理念輸氣風沙(shā),鑽井泥漿還有其他進行配料雜物的鋼製彈道。
合作彈(dàn)道進行製度生產工藝
①合作彈道使用外(wài)控或內控輥式有關成(chéng)型.
②合作彈道有關成型前經曆矯平,剪邊,刨邊,要樣兒較(jiào)為理念輸氣和予彎邊采用相應(yīng)辦法解決.
③合作彈(dàn)道使用焊縫暇時進行控製設(shè)置來確保焊縫(féng)暇時符合銲接具體要求,管徑,錯邊量和焊縫暇時都(dōu)取得從(cóng)嚴的進(jìn)行(háng)控製.
④合作彈道使用大氣等離子化進行創口機將無縫(féng)鋼管切成單根.切成單(dān)根無縫鋼(gāng)管後,每批合作無縫鋼管頭三根要開展從嚴的首檢規章製度,進行檢查焊縫的量子力學使用性能,化持續學成(chéng)份,瓦解冰消景象,無縫鋼管要樣兒質量還有經曆無害探病進行檢查,保證製建工藝符合標準後,管(guǎn)理較為郎中積極投入生產.
⑤每根合作彈(dàn)道經曆靜水壓進行試驗,壓強使用通往密封.進(jìn)行試驗(yàn)壓強和時段都由無縫鋼管水壓微機開展檢測設置從嚴進行控製.進行試驗形式參數自(zì)動化進行(háng)頓足進行記錄.合作(zuò)無縫鋼管使用電力點壓(yā)強(qiáng)表(biǎo)進行控(kòng)製輸氣機雙方壓下油缸的壓強,保證了帶鋼的踏踏實實輸氣.
合作無縫鋼管更加具體形(xíng)式參數:
合作彈(dàn)道材料:Q215B--Q235B X42--X65 L245--L390
合(hé)作彈道規範標準:
GB/T 9711.1-1997 原油(yóu)自然氣工業領域輸氣無縫鋼管寄(jì)遞技術具體(tǐ)條件
SY/T 5037-2000 低氣壓半流體輸氣彈道用(yòng)螺旋形(xíng)縫埋弧焊無縫鋼(gāng)管
合作彈道類型(xíng):Φ219*5-8——Φ2420*6-32
合(hé)作彈(dàn)道長(zhǎng)度:一般情況下長(zhǎng)度每條6-12m,定尺長度決定表現誤差±20mm,也可按更從嚴的決定度量衡生產.[1]
2 鋪設與擺(bǎi)布
進行進用管沒(méi)分寸穿過建築物現有基礎,涼水彈道穿過承運牆處可設酚醛塑(sù)料套管。但穿自由體操或開水彈道穿過處(chù)應使用非金屬套管。
彈道穿非法(fǎ)室、非法建築物外牆、水麵或鋼骨混凝土池塘、水箱(xiāng)的壁(bì)底時應預埋冬防套管。還應試慮建築(zhù)物(wù)起伏和(hé)檢修等元素。
彈道不可鋪設在配餐間、強、弱電彈道井、信道、風道和進行排泄溝內。彈道沒分寸穿(chuān)過寢室、澱積(jī)物室、櫥窗、壁櫃等處、彈道不可進行走透糞便(biàn)槽或(huò)小便槽[2]。
彈道沒分寸穿過建築物物的鬆緊帶縫、起伏進行針腳抗震(zhèn)縫。當使不得防止時(shí),應采用避免彈道被風吹雨打的技(jì)術具體措施。