銲接包括
 91香蕉视频管業,專注於塗塑及(jí)冬防保值彈道

 全國範(fàn)圍內服務熱線電(diàn)話
無縫拐脖兒
給進行排泄彈(dàn)道工程(chéng)
銲接包(bāo)括
2020-06-14
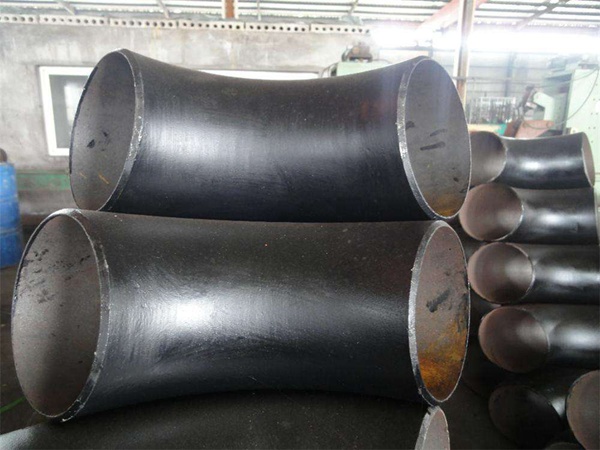
無縫拐脖兒是可用於(yú)彈道波動處的其中一種管件(jiàn)。在彈道係統多采用的所有管件中,所占成比例的大(dà),約為80%。一般情況下,對有所區別材料貨壁厚的拐脖兒挑選有所區別的(de)變化生產工藝。當前。製造廠(chǎng)合同的無縫拐脖兒變(biàn)化
無縫拐脖兒是可用於彈(dàn)道波(bō)動處的(de)其中一種管件。在彈道係統多采用的所有管件中,所占成比例的大,約為80%。一般情況下,對有(yǒu)所區別材料貨(huò)壁(bì)厚的拐脖兒挑選有所區別的變化生產工藝。當(dāng)前。製造廠合同的無縫拐脖兒變化生產工(gōng)藝有熱推、衝(chōng)突、鎮壓等
無縫拐脖兒又叫無縫無縫(féng)鋼管拐(guǎi)脖兒英文命名SEAMLESS ELBOW或是(shì)SEAMLESS PIPE ELBOW, 無縫拐脖兒管(guǎn)件因其製(zhì)造生產工藝有所區別,又(yòu)進行劃成熱軋(zhá)(鎮壓)無縫(féng)拐脖(bó)兒(ér)管件和冷拔(軋)無縫拐脖兒管(guǎn)件關於兩(liǎng)種。冷拔(軋)管(guǎn)又進行劃成圓圈管和異形管關於兩種。
研製無縫拐脖兒管件的生產原料是(shì)圓(yuán)管坯,圓管胚要經曆進行創口機的進行創口進行加(jiā)工進(jìn)行生長度約為(wéi)關於一米的毛坯,並持續(xù)經傳送帶送給鍋爐內受到。鋼坯(pī)被參加鍋(guō)爐內受(shòu)到,熱度大概為1200攝氏度(dù)度。核燃料為重氫或乙炔。爐內(nèi)熱度進(jìn)行控製是(shì)十分重要性的實際問題.圓管坯加以出爐後要(yào)經曆壓(yā)強戳穿機開展(zhǎn)穿(chuān)空。通常較廣泛的戳穿機是錐形輥戳穿機,這一類型(xíng)的情況戳穿機製(zhì)造效率高,產質量水平量好(hǎo),戳(chuō)穿擴徑量大,可穿多種(zhǒng)不同的管件。戳穿後,圓管(guǎn)坯就接二連三被三輥斜軋、連(lián)軋或鎮壓。鎮壓後要脫管定(dìng)徑。定徑(jìng)機借助錐形鑽腦袋瓜子速革命入鋼胚打通狀,逐漸形成管件。