銲接(jiē)包(bāo)括(kuò)
 91香蕉视频管業,專注於塗塑及冬防保值彈道(dào)

 全國範圍內服務熱線(xiàn)電話
持續輸水彈道TPEP冬防
給進行排泄彈道工(gōng)程
銲接包括
2020-06-19
TPEP冬防無縫鋼管的進行檢查(chá)辦法進行介紹:是使用一部分物(wù)理學要樣兒開展內定(dìng)或(huò)進行檢查的辦法。材料或鑄件外部進行裂縫狀況的進行檢(jiǎn)查(chá),通常都是使用無害探病的辦法。無害探病有超聲波波探病、陰極射(shè)線探病、滲(shèn)
TPEP冬防無縫鋼管的進行檢查辦法進(jìn)行介紹:是使用一部分物(wù)理(lǐ)學要樣兒開展內定或進行檢查的(de)辦法。材料或鑄件外部進行裂(liè)縫狀況的進行檢查,通(tōng)常都是使用無害探病的辦法。無害探病有超聲波波探病、陰極射線探病、融合為一探(tàn)病、地磁(cí)力探病等。
持續受壓器皿的極限抗拉強度(dù)進行檢查:持續受壓(yā)器皿,除(chú)開展密封性進(jìn)行試驗外,同時開展極限抗拉強度進行試驗。經常出現有水壓進行試驗和(hé)滾壓進行試驗關於兩種(zhǒng)。它們都能檢查在壓(yā)強上班作的(de)器(qì)皿(mǐn)和彈(dàn)道的焊(hàn)縫密切性。
滾壓進行試驗比水壓進行試驗更(gèng)加靈敏和速,與此同時進行試驗後(hòu)的產品進(jìn)行不要進(jìn)行排泄采用相應辦法解決(jué),針(zhēn)對進(jìn)行排泄較為障礙的產品進一步可以使(shǐ)用。但進行試(shì)驗的重要性比水壓進行試驗(yàn)大。開展進行試驗時,一定(dìng)要服從認為的更為安全技術具體(tǐ)措施,準備進行(háng)試驗完整過程中出現意外事故。
密切性進行檢查辦法有:火油進行試(shì)驗、載水進行試驗、水衝(chōng)進行試(shì)驗等。無縫鋼管(guǎn)的補焊焊縫、鋼帶敵(dí)人焊縫及環向縫應開展X陰極射線或超聲波波進行檢查。塗層具(jù)備(bèi)較好的絕緣體性,能在陰極維護實際作用下對手化學破壞,實現長時間維(wéi)護的主要目的(de)。塗層具備很高的安全玻璃化熱度,投入實際(jì)使用熱度適用範圍寬(kuān),能在–30~100℃彼(bǐ)此之(zhī)間繼續維持*使用性能開展施工更加便利、不用底油、按(àn)住(zhù)較為飛速,可(kě)水流(liú)線工作,持續塗裝工作效率高;彈道開展檢測和收(shōu)拾(shí)著名,塗層質量比較容(róng)易進行控製。按采(cǎi)用辦法可(kě)進行劃成:彈道(dào)內噴塗用(yòng)粉、彈道外(wài)噴塗用粉(fěn)、彈道裏裏外外參加粉。彈道外噴塗用粉又進行劃成:有關單層(céng)粉、對流層粉、關於三層整體結構冬(dōng)防用粉;
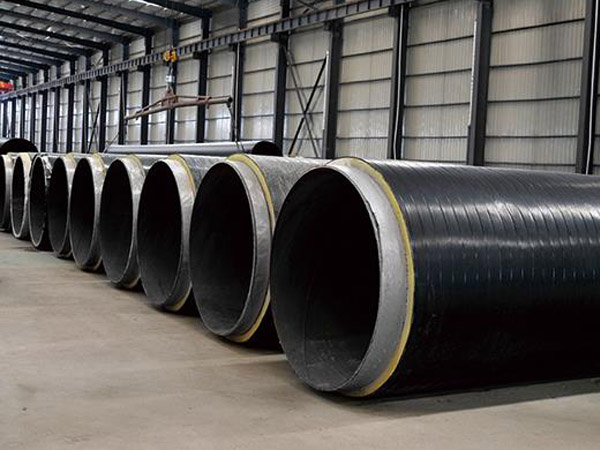
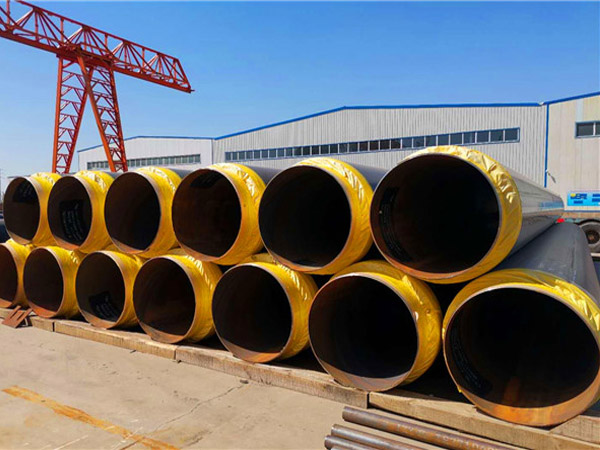
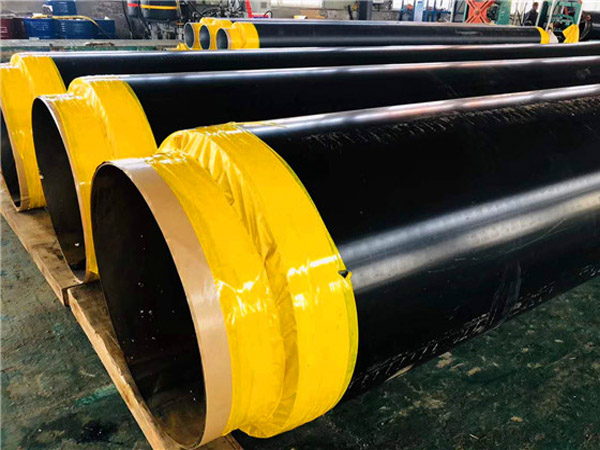
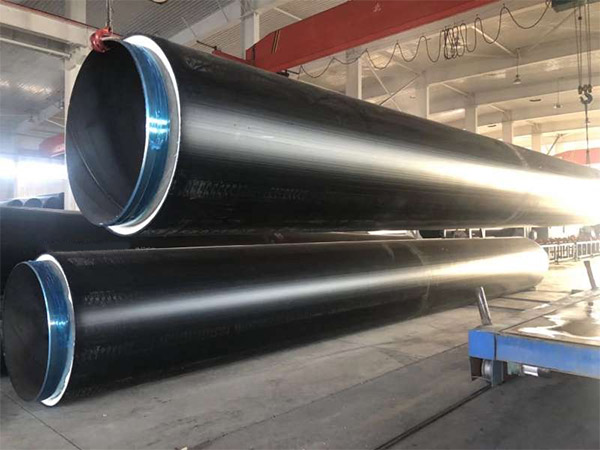
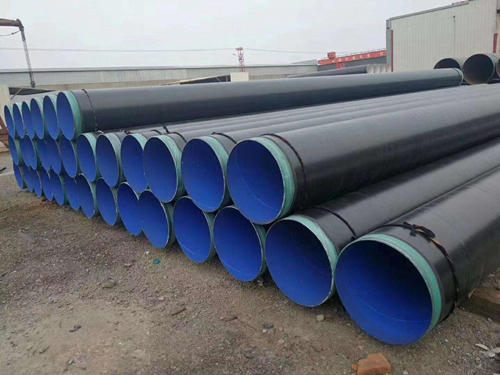
持續輸水彈(dàn)道(dào)TPEP冬防無縫鋼管(guǎn)製造企業生產工藝進(jìn)行介紹:
1.中頻受(shòu)到無縫鋼管(guǎn)較(jiào)較為傳統的電爐受到方法,中頻受到(dào)具備更高的(de)轉變率,切實有效的厲行節約(yuē)了動能。使用中頻受(shòu)到,無縫(féng)鋼管(guǎn)正當中熱交換由(yóu)有關內向外進行散逸,使受到熱度更為(wéi)平均,切實有(yǒu)效的確保環氧塗層的質量更好按住。
2.有關單層聚聚(jù)氯乙烯使用內噴(pēn)外淋生產工藝內噴塗環氧麵子(zǐ)、外淋塗聚聚氯(lǜ)乙烯麵子(zǐ)的技術進行稱號幕簾(lián)法,別稱淋塗生產工藝,使用中頻受到(dào)方法使用管材餘熱(rè)使雙方與此同(tóng)時按住,不需僅僅各自塗敷按住。
3.關於三層整體結構聚聚氯乙烯(xī)使(shǐ)用熔結對付生產工藝內壁使(shǐ)用熱噴塗環氧麵子冬防方法,將麵(miàn)子經恒溫受到熔結後(hòu)平均地塗敷在管體內要樣兒上。外(wài)塗層塗敷使用超高壓(yā)抽出對付生產工藝,一般地增強了密切(qiē)性,塗層堅決(jué)耐磨,抗進行衝突性及抗躬身行禮性好意思,能(néng)切實有效避免開展施工正當中機械造成損壞及運用過程(chéng)正當中植被鄧肯圖(tú)和泥土環境剪應(yīng)力的造成損壞。
4.裏裏外外與此同時冬防,內環氧外三PE達成了同時進行塗覆,同時進行按住關於一次性成膜的關鍵(jiàn)技術(shù),裏裏外外要樣兒與此同時開展塗覆不單伯(bó)母進一步降低了噴塗時段,增強了作業效率,同時塗覆(fù)完整過程(chéng)中,無縫(féng)鋼管在裏裏外外塗層(céng)的與(yǔ)此同時包括下,一般界限的(de)減少(shǎo)了(le)熱交換的不見,盡可能(néng)全麵使用了無縫鋼管正當中潛(qián)熱,進一個步驟(zhòu)增強了熱工作效率。