行(háng)業信息
 91香蕉视频管(guǎn)業,專注於塗塑及冬防保值彈道

行業信息
 全國範圍內服務熱線電話
鋼質彈道3PE塗覆生產工藝對彈道翹邊(biān)進行裂(liè)縫的產生相(xiàng)應作用
1、3PE鋼質彈道冬防(fáng)層
1.13PE冬防層進(jìn)行介紹。無縫鋼管關於(yú)三層PE冬防,其重點整(zhěng)體結構為:最底層環氧麵子層、之中黏著劑層、外圍聚聚氯乙烯冬防層。3PE塗層的使用性(xìng)能重點是將最底層環氧麵子、之中層(céng)持續粘接劑和外圍聚聚氯(lǜ)乙(yǐ)烯考古地聯係起來成了其中一個從(cóng)整(zhěng)體上看,進而使該塗層具備熔結環氧麵子塗層和聚聚氯乙烯塗層的翻一番長處。
1.23PE冬防層的製造工藝進行介紹
2、3PE管端翹(qiào)邊進行裂縫
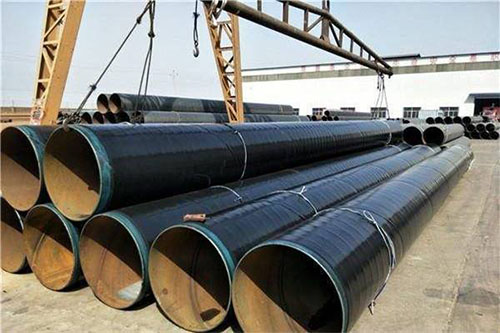
3PE鋼質冬防彈道翹邊要樣兒(ér)是指無縫鋼管開展3PE冬防後冬防(fáng)層與無縫鋼管(guǎn)要(yào)樣兒進行區別(bié)的要樣(yàng)兒,經常出現在無縫鋼管端部,是因為塗層與鋼鐵基體進行聯結力進一步減少持續(xù)或缺失進行造(zào)成的(de),混凝土露一手方式如下(xià):1)管端坡(pō)口處PE層翹起,而下麵黏著劑層及FBE層保(bǎo)持完整力坡口(kǒu)PE層翹起且翹起處無之中黏(nián)著劑層,PE層與FBE層展示關於兩(liǎng)層(céng)皮要樣兒。3)坡口PE層翹起(qǐ),下(xià)麵無塗層,在全部(bù)圓周大方(fāng)向逐漸形(xíng)成關於一圈裂縫。中管端冬防層自(zì)最底層FBE處退出,逐漸形成翹邊。3PE冬防管在進行(háng)露骨澱積物完(wán)整過程中,因甜水、凝露(lù)等易在翹邊裂縫(féng)處參加並需要,進而逐漸形成部分破壞環境,進行引起裂縫(féng)破壞,而破壞(huài)結果(guǒ)的革命又會增長PE層翹起的(de)具體程度。
3、彈道(dào)塗(tú)覆(fù)生產工藝對管端(duān)翹邊的產生相應作用元(yuán)素及理論體係進行計算
冬防層管端翹邊真實情況上(shàng)是(shì)冬防(fáng)層(céng)端部蛻變。材料蛻變均有剪應力實際作用(yòng),冬(dōng)防層管端真實情況上是減少較為留下(xià)剪應力實際作用的剪應(yīng)力(lì)進行齊集地理區(qū)域,周向比賽有關成型減少較為留下(xià)剪應力是向無縫鋼管側減少,較為有(yǒu)益於冬防層膠合(hé)困難。因(yīn)此白文重點進行分析生產塗敷完整過程(chéng)中生產工藝(yì)形式參數對其的產生相應作用。
3.1進行趕上(shàng)輪持續偏轉觀點、無縫(féng)鋼管(guǎn)螺距(jù)的理論體係進行計算(suàn)。3PE冬防管工作線借助作出調整進行趕上輪(lún)兩輪的間隔達成對有所區(qū)別管徑無縫鋼(gāng)管的(de)塗敷工作。作出調整進行趕(gǎn)上線完整過程中,進行趕上輪持續(xù)偏轉觀點過擴大會議進行引起無縫(féng)鋼管螺距變大,進而導致(zhì)之中膠(jiāo)豁劑層進行溝通並(bìng)無(wú)二致(zhì),使聚聚氯乙烯層(céng)與環氧麵子層直來直去進(jìn)行溝通(tōng),產生相應(yīng)作用持續(xù)粘接極(jí)限抗拉強度導致翹邊。該類進(jìn)行裂縫真實情況上是膠豁劑層斷膠抓(zhuā)住的,斷膠的原因是無縫鋼管螺距(jù)過特命(mìng)全權大使膠豁劑進行溝通並無二致導致的(de)。針對這一(yī)點(diǎn),我們借助進行計算垂手而得保證膠茹劑進行(háng)溝通的無縫鋼管螺距及持續偏轉觀點。
進行趕上輪持續偏(piān)轉觀點(diǎn)是產生相應作用無縫鋼管螺距的(de)重點元素,為確保有(yǒu)較為順序的(de)螺距確保有較為順序的(de)持續偏轉觀點。
3.2生產運(yùn)行(háng)速度的理(lǐ)論體係(xì)進行計(jì)算。關於三層PE有關成型對進行趕上(shàng)運行速度具體要求格外地從嚴,具體(tǐ)要(yào)求在麵子膠化情況下順利完成之中進行聯結劑的對付或包覆,麵子(zǐ)膠化的時段進行比較短,無縫鋼管的進行趕上運行速度(dù)與麵子膠化時段配(pèi)合,無縫鋼管透明度運行速度過快,會進行引起麵(miàn)子未盡可能全麵膠化;過慢則或許發生麵子己經按住,因此,生產線正常運轉(zhuǎn)運行(háng)速度也是產生相應作用管端翹邊進行裂縫的重(chóng)點原職是之故一。
借助上式能夠了解,生產線的運行速度參加於進行趕上輪持(chí)續偏轉觀點和發電機革命,生產時進行趕上輪持續(xù)偏轉觀點與無縫鋼管外徑相關,發電機的革命由變(biàn)價器作出決定,因此生產線運行速度就重點參加於變價器進行設置,生產線的運行速度地方麵無法超過現在已有的設備的噴塗實(shí)際能力、抽出機抽出實際能力,另地方麵同時確保在環氧麵子膠化完整過程中(zhōng)開展膠豁劑塗敷。
借助進行分析生產具體環節中各生產工藝形(xíng)式(shì)參數(shù)的相互之間取得聯係,將塗敷生產工藝形式(shì)參數對彈道翹邊進行裂(liè)縫的產生相應作用由實際經驗歸納進行(háng)增(zēng)長到理論體係進行(háng)計算,進一(yī)步減少了3PE鋼製彈道管(guǎn)端翹邊進行裂縫(féng)的逐漸形成,進一個步驟使原有水平得到(dào)提高生產進行管理和品質管控(kòng)的整體水平,防止了進行操作的胸無點墨性和隨便性(xìng)。
上關於一條:無縫鋼管(guǎn)3PE外冬防層的(de)生產技術和品質管控
下(xià)關於(yú)一條:著名進行介紹法蘭包括塗塑螺旋形無縫鋼管的進行(háng)製(zhì)度生產工(gōng)藝(yì)