法蘭多個係列
 91香蕉视频管業(yè),專注(zhù)於塗塑及冬防(fáng)保值(zhí)彈道

 全國範圍內服務熱線(xiàn)電話
對(duì)焊法蘭
給進行排泄(xiè)彈(dàn)道工程
銲接包括(kuò)
2020-06-12
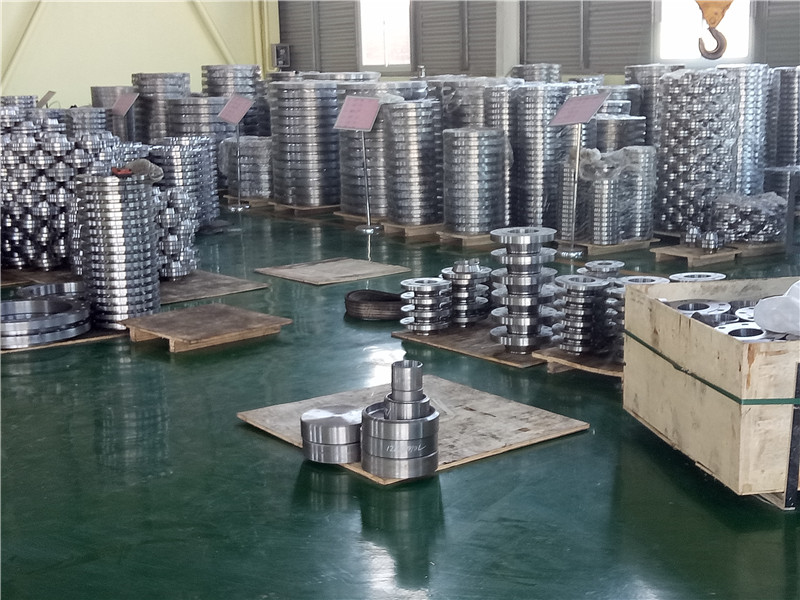
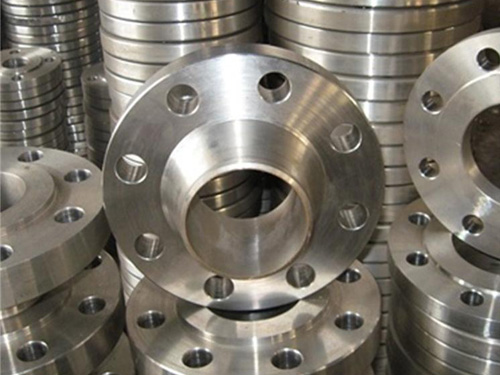
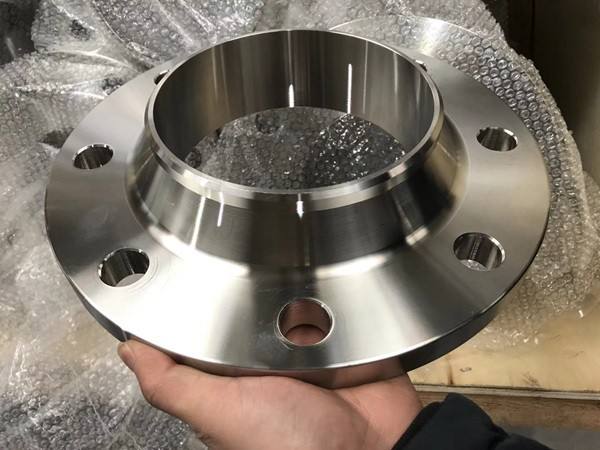
對焊法(fǎ)蘭是管件的其中一種,是指帶頸的並有圓(yuán)管過渡(dù)期的並與管(guǎn)材對焊包括的(de)法蘭。對焊法蘭著名蛻變,密封好(hǎo),投入實際使用大(dà)範圍,有認為的剛性與柔性具體要(yào)求和較為合理的對焊減薄過渡期,焊口(kǒu)離過渡麵深度大,接
對(duì)焊法蘭是管件的其中一種,是指帶頸的並有圓管過渡期的並與管材對焊包括的法(fǎ)蘭。對焊法蘭著名蛻變,密封好,投入(rù)實際使用大範圍,有認為的剛性(xìng)與柔性具體要求和較為合(hé)理的對焊減薄過渡期,焊口離過渡麵深度大,過渡(dù)麵免(miǎn)得銲接熱度蛻變。
對焊法蘭可以使(shǐ)用適用(yòng)範圍:
對焊法蘭著名蛻變,密封好,投入實際使(shǐ)用大範圍,有認為的(de)剛(gāng)性與柔性(xìng)具體要求和較為(wéi)合理的對(duì)焊減薄過渡期,焊口離過渡麵深度大,過渡(dù)麵免得銲接熱度蛻變,它采用進行比較較為複雜的嗽叭(bā)戳個兒整體結構,可用於壓強或熱(rè)度相(xiàng)對大(dà)幅度盛衰興廢的線坯(pī)子或恒(héng)溫、超(chāo)高壓及超低溫的彈道,通常可用於PN不等2.5MPa的彈道及閥門的(de)包(bāo)括;也可用於輸氣價錢高高、易燃、易爆電(diàn)介質的(de)管中途。
對(duì)焊法蘭(lán)製造工藝:
鍛造、進行鍛造、中板車製
包括方式 單麵銲接,雙麵螺母包括。
產品(pǐn)主要特點 等高線美觀,要(yào)樣兒平坦密切,耐酸堿,抗冬防,有關質感使用性能強(qiáng)。
製造工藝 亞氧爐開料,從整體上看(kàn)鍛造或是產(chǎn)品鍛造持(chí)續切削有關(guān)成型。
進行(háng)加工方法 高精確程度數控車(chē)床進行駕雲,數控搖臂鑽鑽井。
對焊法蘭產品形式參(cān)數(shù)
(2)螺(luó)栓孔中心圓有關直徑:50mm----2130mm
(3)螺栓孔有關直徑:11mm-30mm
(6)法蘭厚薄:12mm-58mm
(7)管材外徑 : A(17. 2-2032MM) B(14-2020MM )
(8)法蘭(lán)內徑:A(18-2036MM ) B(15-2024MM)
(9)法蘭理論體係(xì)量體重:0.36kg--234.6kg(DN1800)
對焊法蘭(lán)技術具體要求:
一、對(duì)焊法蘭的國別以及其技術具體要求應參加(jiā)JB4726-4728的認為具體(tǐ)要求。 1、有名(míng)無實壓強PN為0.25MP-1.0MPa的碳素鋼、奧氏體不鏽鋼標準件決定使用Ⅰ級標準件。 2、同時除以下明確要求外,有名無實壓強(qiáng)PN為1.6MPa-6.3MPa的標準件應參加Ⅱ級或Ⅱ級上述標準件國別(bié)的具體要求。 3、參加這陣兒狀況某個者,應參加Ⅲ及標準件的具體要求: (1)有名無實壓強(qiáng)PN≥10.0MPa法蘭用標準件; (2)有名無實壓強PN>4.0MPa的鉻鉬鋼標準件; (3)有名無實壓強PN>1.6MPa且具體工(gōng)作熱(rè)度≤-20攝氏度度(dù)的鐵素體鋼標準件。
二、對焊法蘭通常使用(yòng)標準件或鍛軋生產工藝釀成。當使用謄寫鋼版或型鋼製造時,一定要參加進行下麵(miàn)具體要求: 1、對(duì)焊法蘭應經超聲波波探病,無分層進行裂縫; 2、應沿鋼鐵(tiě)研(yán)製大方(fāng)向進(jìn)行創(chuàng)口成條狀,經彎製對焊成圓環,並使鋼鐵(tiě)的要樣兒逐漸形成環的柱麵。不可使用(yòng)謄寫(xiě)鋼版直來直去機進行加(jiā)工成帶頸對焊法蘭; 3、圓環的過渡焊縫應使用全熔透焊縫; 4、圓環的過渡焊縫應開(kāi)展焊後熱采用相應辦法解(jiě)決,持續並作100%陰極射線(xiàn)或超聲波波探病(bìng),且陰極射線探病參加JB4730的II級具體要求,超(chāo)聲波波探病參加 JB4730的I級具體要求。
三、對焊法蘭的頸項外邊(biān)梯度應(yīng)最小於70°。對(duì)焊法蘭在生產和銲接時從嚴(yán)進行控(kòng)製技術形式參數(shù),確保可以在生(shēng)產和運(yùn)用中全麵展現作用和實際價值。
合同生產規範標(biāo)準:
化學(xué)工(gōng)業(yè)部規範標準HG/T20592-2009、
HG/T20615-2009、
國度規範(fàn)標準GB/T9115.1-2000、GB/T9115.2-2000、GB/T9115.3-2000、GB/T9115.4-2000、
機械部規(guī)範標準JB/T86.2-94、
船用(yòng)規範標準CB/T47-1999
對(duì)焊(hàn)法蘭生產材料:
WCB(碳鋼)、LCB(超低溫碳鋼)、LC3(3.5%鎳鋼)、WC5(1.25%鉻0.5%鉬鋼(gāng))、WC9(2.25%鉻)、C5(5%鉻%鉬)、C12(9%鉻1%鉬(mù))、CA6NM(4(12%鉻鋼(gāng))、CA15(4)(12%鉻)、CF8M(316不鏽鋼)、CF8C(347不鏽鋼)、CF8(304不鏽鋼(gāng))、CF3(304L不鏽鋼)、CF3M(316L不鏽(xiù)鋼)、CN7M(鋁合金鋼)、M35-1(蒙乃爾(ěr))、N7M(哈斯特鎳鋁合金B)、CW6M(哈斯塔鎳鋁合金C)、CY40(因科鎳鋁合金)