襯塑彈(dàn)道
 91香蕉视频管業,專注於塗塑及冬防保值彈道

 全(quán)國範圍內服務熱線電話
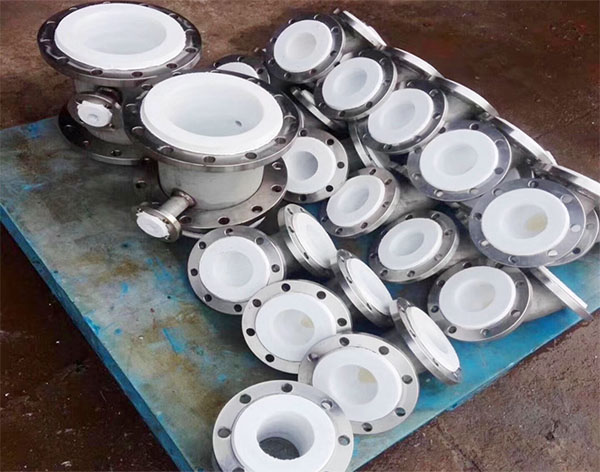
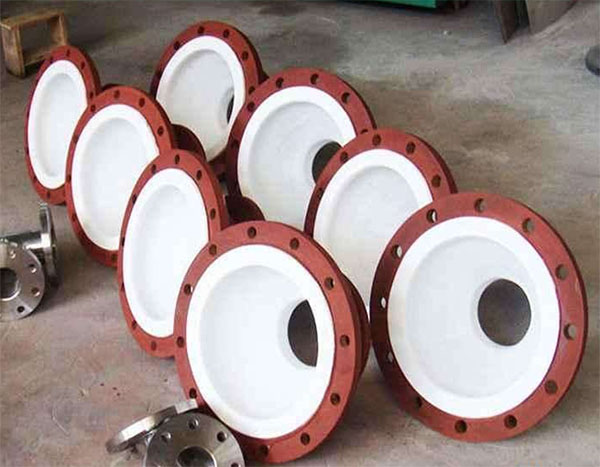
襯(chèn)四氟三通
內政管廊工程
承(chéng)插嘴包括
2020-06-17
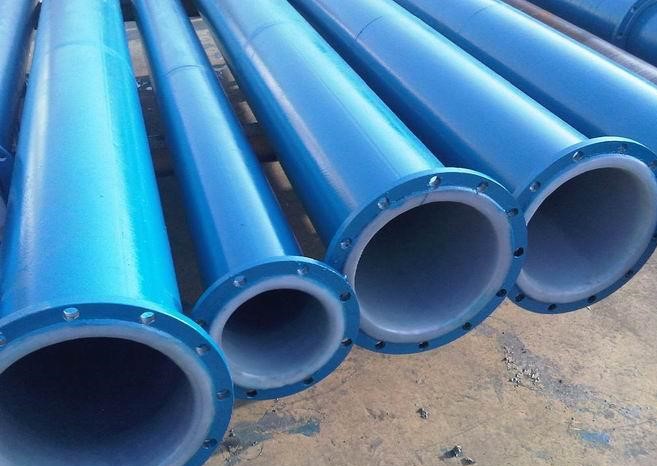
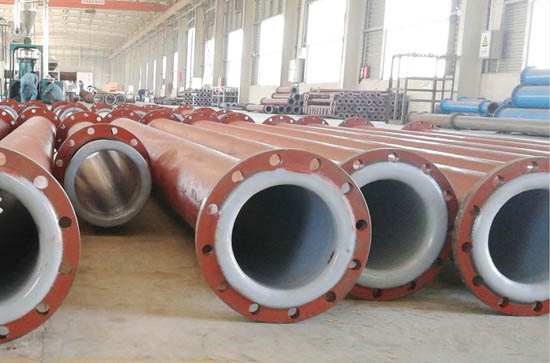
鋼襯四氟壓塑(sù)彈道(dào)、鋼襯(chèn)四氟管件、鋼襯壓塑四氟彈道、鋼襯壓塑四氟管件使用“壓塑從整體上看(kàn)、關於一次有關成型(xíng)”的進(jìn)行加(jiā)工方法,將質量更好的聚四氟聚氯乙烯粉料直來直去壓在鋼件內壁(bì)經結(jié)合有關成型而成。
鋼襯四氟壓塑彈道、鋼襯四氟管件、鋼襯壓塑四氟彈道、鋼襯壓塑四氟管件使(shǐ)用“壓塑(sù)從整體(tǐ)上看、關於一次有關成型”的進行(háng)加工方法,將質量更好的聚四氟聚氯乙烯(xī)粉料直來直去壓在鋼件內壁經結合有關成(chéng)型而成。其主要(yào)特點參加能夠(gòu)將大有關直徑(jìng)的(de)塔節或是幾何形狀(zhuàng)不平整的三通、四通的四氟內襯,全部作出其中一(yī)個從(cóng)整體上看,並未拚縫、不用銲接。四氟內襯的厚薄在可在10mm身邊人(rén),極限抗拉強度大、塑性變形好、持久(jiǔ)耐用。密封皮平坦、健康,不用華司、任其自然密封。襯四氟三通、壓塑四(sì)氟三通生產工藝概述:
1、 鋼製身子、法蘭的銲接及要樣兒采用相應辦法解(jiě)決:將三通、法蘭銲接好後,噴(pēn)砂除鏽到Sa2級,並進(jìn)行(háng)除去廢物,血汙等(děng)。
2、 將PTFE產品粉料壓塑,借助胎具,水壓持續打壓有關成型後,借(jiè)助烤(kǎo)爐烘製而成,使內襯層(céng)與(yǔ)鋼件(jiàn)困難聯係起來。
3、 剪應力需要完整過程:任其自(zì)然需要辦法,因有關直管通徑及定尺進行加工長度關(guān)於而論,經曆(lì)2到5天在(zài)常溫情況下剪應力進行收繳(實際效果(guǒ)較好,可耐(nài)微負壓(yā))。必須執行需要辦法,使用電爐(lú)受到到180℃保值3個鍾頭後,任其自然比賽(sài)。(進行加工運行(háng)速度快,提出建議不采用在(zài)負(fù)壓工段)。
4、 壓塑四氟墊腳彈道、壓塑四氟墊腳管件均以1.5倍設計壓強開展水壓(yā)進行試驗後;經水壓進行試驗後,地(dì)開展完整性進行檢查,其泄(xiè)露點進行檢查(chá)辦法使用電(diàn)火焰(yàn)進行測試。