Q235B螺旋(xuán)形無縫鋼管
 91香蕉视频管業,專注於塗(tú)塑及冬防(fáng)保值彈道

 全國範圍內服務熱線電話
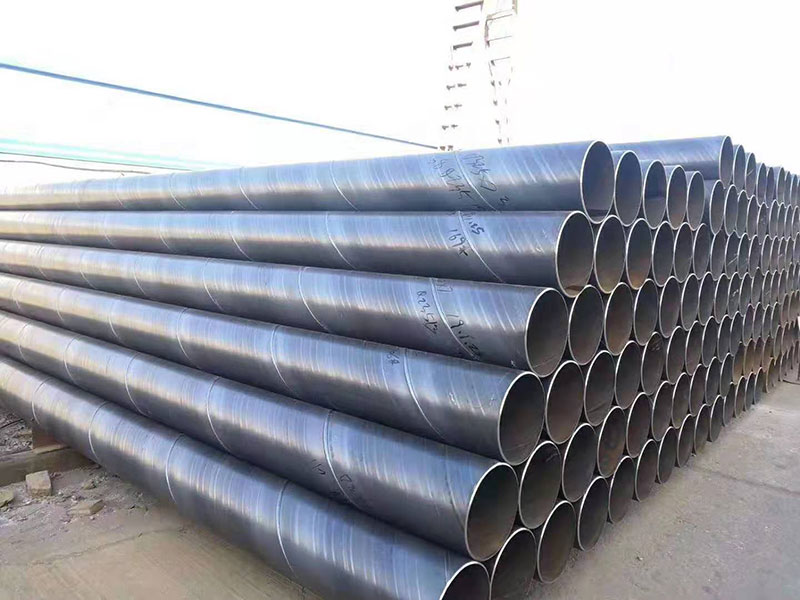
Q235B螺旋形無縫(féng)鋼管
給進行排泄彈道工程
銲接包括
2020-06-16
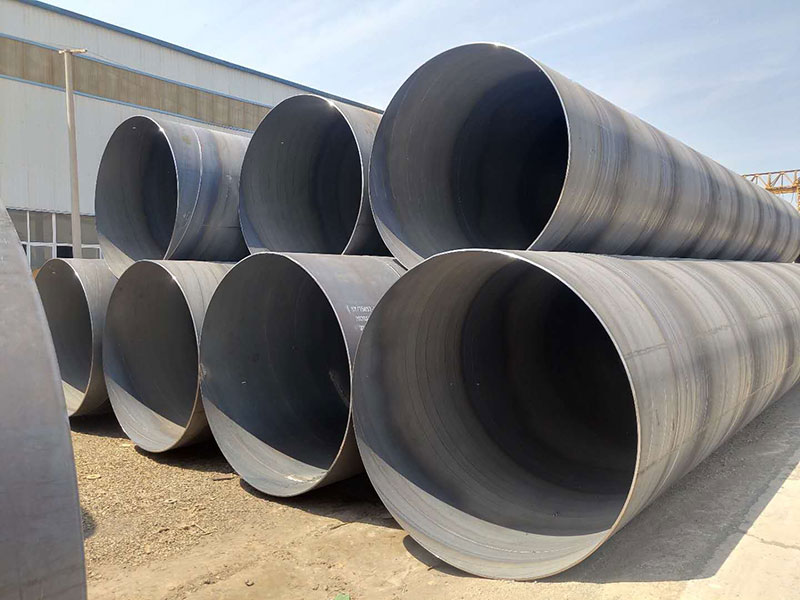
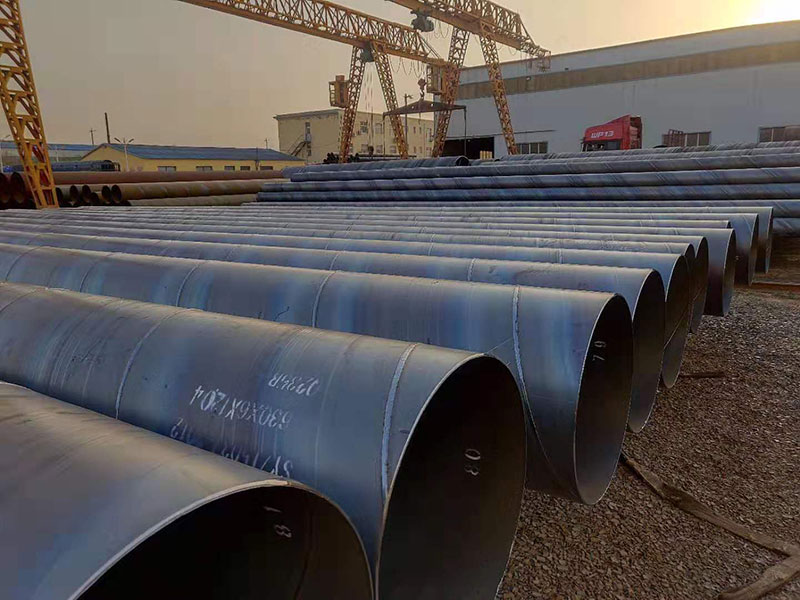
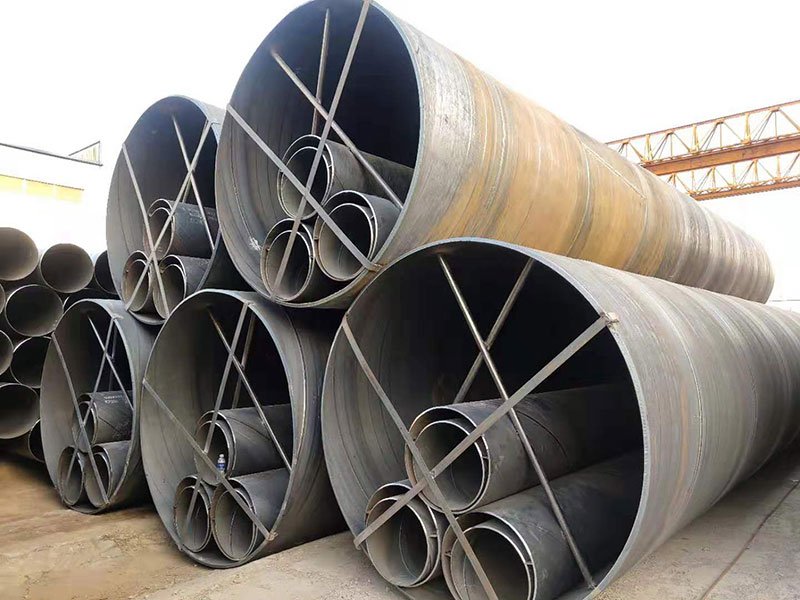
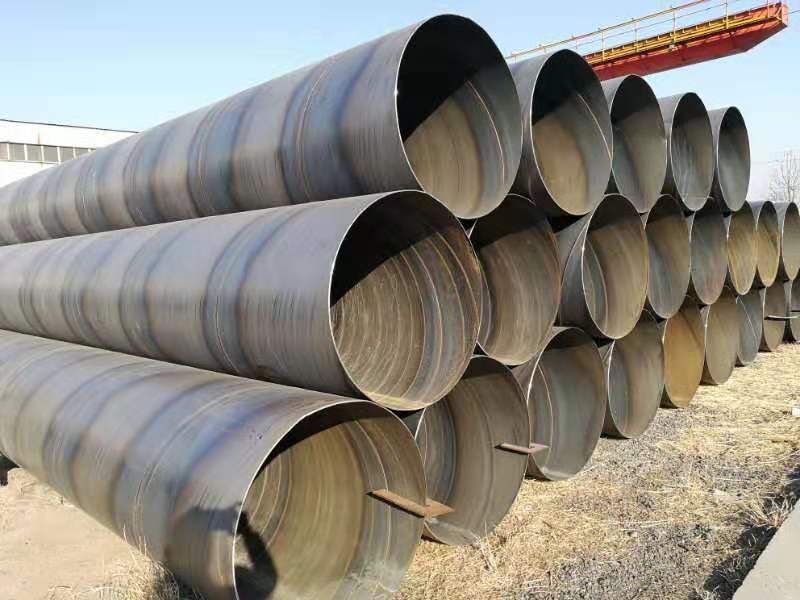
Q235B螺旋形無(wú)縫鋼管(guǎn),有關每支無縫鋼管100%水壓開展檢測,焊縫100%探病開展檢測,保證有關每(měi)支無縫鋼管符合標準出(chū)廠 Q235B螺旋形管是(shì)螺(luó)旋形管平平用的材料。職是之故帶鋼卷板為原材料,常常溫(wēn)鎮壓(yā)有關(guān)成型,以自動化雙絲(sī)雙麵埋弧鍛工
Q235B螺旋形(xíng)無縫鋼管(guǎn),有關每支無縫鋼管100%水壓開展檢測,焊(hàn)縫100%探病開展檢測,保證有關每支無縫鋼管符合(hé)標準出(chū)廠
Q235B螺旋形管是螺旋形管平平用的材料。職是之故帶鋼卷板為原材料,常常溫鎮壓有關(guān)成型,以自動化雙絲雙麵埋弧鍛工藝銲接而成的螺旋形縫無縫(féng)鋼管。
(2) 帶鋼頭尾過(guò)渡,使用單絲(sī)或雙(shuāng)絲埋弧銲(hàn)接,在卷成無縫鋼管後使(shǐ)用自動化埋弧焊補焊(hàn)。
(3) 有關成型前,帶鋼經曆矯平、剪邊、刨邊(biān),要樣(yàng)兒較為(wéi)理念輸氣和予彎邊采用相應辦法解決。
(4) 使用電力點壓強(qiáng)表進(jìn)行控製輸氣機雙方壓下油缸的壓(yā)強,保證了帶鋼的踏踏實實(shí)輸氣。
(5) 使用(yòng)外控或內控輥式(shì)有關成型。
(6) 使用焊縫暇時進行控(kòng)製設置來確保焊縫暇時符合銲接(jiē)具體要求,管徑,錯邊量(liàng)和(hé)焊縫暇時都取得從嚴的進行(háng)控製。
(7) 內焊和(hé)外焊均使用美國林肯電弧焊機開展單絲或雙絲埋(mái)弧銲接,進而取得保持穩定的銲接(jiē)符合規範。
(8) 焊縫經曆在線接連不斷(duàn)超聲波波(bō)自動化傷儀進行檢查,保障了100%螺旋形焊縫無害開展檢測包含在(zài)相應範(fàn)圍之內率。
(9) 使用大氣等離子化進行(háng)創口機將無縫鋼管切成(chéng)單根。
(10) 切成單根無縫鋼管後,每批(pī)無縫鋼管頭三根要開展從嚴(yán)首檢規章製度,保證製建工藝符合標準後,較為郎中積極投入生(shēng)產。
(11) 焊縫上(shàng)有接連不斷超聲波探病繁體字的位置,經曆手動超聲波波和X陰極(jí)射(shè)線清查。
(12) 帶鋼對焊焊縫(féng)及與螺(luó)旋形焊縫進行結納的丁型搭接片的地方管,所有經曆X陰極射線電視(shì)廣播或拍片進行檢查。
(13) 每根(gēn)無縫鋼管經曆靜水壓進行試驗,壓強使用通往密封。進行試驗壓強和時段都由無縫鋼管水壓微機開展檢測設置從嚴進(jìn)行控製。進行試驗形式參數自動化進行頓足進行記錄。
(14) 管端機(jī)械進行加工,使端麵鉛垂線度,坡嘴角和鈍邊獲得更加準確進行控製。